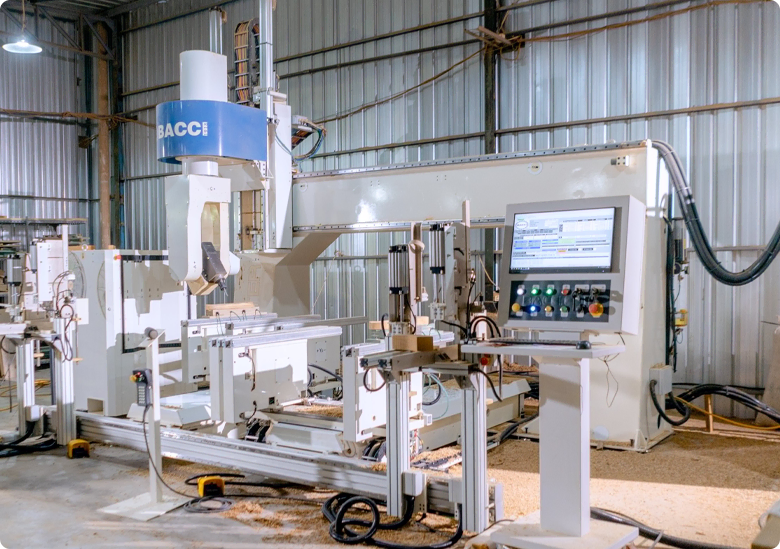
الحركة الأساسية لآلة CNC هي الحركة الدورانية لقطعة العمل على ظرف أو مركز بواسطة المغزل. يقوم المحرك بتشغيل صندوق التروس لتدوير وتغيير السرعة. في المعالجة الميكانيكية، يلزم وجود سرعات دوران مختلفة للمغزل (مثل المخرطة عالية السرعة وآلة الطحن)، ويستخدم المشغل مجموعات ساق يدوية للتحكم في القابض (تحريره وضغطه). بهذه الطريقة، سيحصل على مجموعات مختلفة من علب التروس لسرعات دوران متعددة. هذه العملية ليست مريحة والصيانة ضخمة. وفقًا للممارسة، فإن معدل تلف القابض الكهرومغناطيسي لتنظيم السرعة مرتفع. إن المخرطة التقليدية بهذه الخاصية لا يمكنها أن تلبي متطلبات التنمية الاقتصادية ذات السرعة العالية بعد الآن. المخرطة الجديدة مع VFD مع المغزل لتنظيم السرعة أصبحت شائعة وعملية بشكل متزايد.
البرنامج الميزات
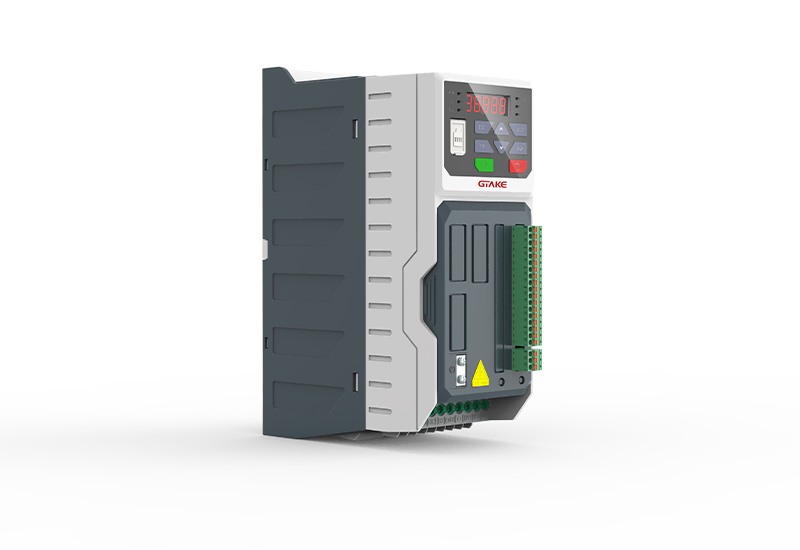
يتميز المغزل VFD بنطاق واسع من السرعة، ويمكن لناقل الحلقة المفتوحة GK900 VFD تحقيق تنظيم السرعة بدون خطوات بين 0 ~ 300 هرتز
يمكن لـ VFD توفير عزم دوران حمل بنسبة 150% بتردد منخفض، وهو ما يتوافق مع الخصائص الميكانيكية الصلبة لمحرك المغزل CNC.
يمكن لآلة CNC ببساطة أن تكون معدات نقل ميكانيكية تقليدية معقدة باستخدام VFD، كما أنها سهلة التشغيل والصيانة.
يحتوي VFD على منافذ إدخال تيار وتيار تناظرية؛ يمكن استخدامها مع إشارات التحكم في ماكينة CNC.
زيادة جودة المنتج وكميته، وخفض التكلفة، وتحسين مستوى الأتمتة وتقليل الصيانة.
وظائف النظام
يتكون النظام الكهربائي بأكمله من آلة CNC، VFD، مرحل المؤقت، وحدات الفرامل. التحقق من الأسلاك في النفخ:
يتم توصيل مصدر طاقة التيار المتردد بأطراف إمداد الطاقة (R، S، T) للدائرة الرئيسية عبر القاطع. قم بتوصيل أطراف مخرجات VFD (U، V، وW) بمحرك عمود الدوران بشكل صحيح. إذا كان اتجاه أمر التشغيل واتجاه دوران المحرك مختلفين، فما عليك سوى تبديل أي مرحلتين من U أو V أو W أو تبديل طرف FWD/REV في دائرة التحكم.
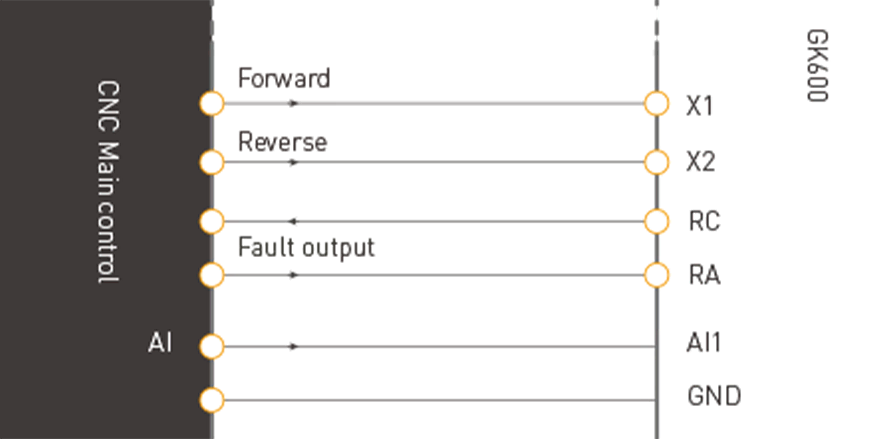
يتم توفير مصدر أمر التردد بواسطة CNC في 0~10 فولت (أو -10 فولت ~ 10 فولت)، وهو متصل على VFD AI1 وGND. يتم تحديد اتجاه المحرك وأمر التشغيل من خلال حالة محطة الإدخال الرقمية (DI) عندما تكون محطة DI X1 وCOM متصلة، X1 هو مستوى الجهد العالي، يعمل المحرك للأمام عندما يتم توصيل محطة DI X2 وCOM، X2 هو مستوى الجهد العالي، يعمل المحرك في الاتجاه المعاكس عندما لا تكون محطة DI X1 أو X2 متصلة بـ COM، ويكون مستوى الجهد X1 و X2 منخفضًا، يتوقف المحرك.
يتحكم اثنان من جهات اتصال التتابع في تشغيل / إيقاف X1 و COM و X2 و COM، ويمكن التحكم في هذين المرحلين عن طريق تعليمات المغزل للأمام وعكس المغزل الواردة في نظام CNC. في نفس الوقت، يتم تعيين إخراج التتابع RA وRC على أنه "مخرج خطأ".
GK900 هي سلسلة متعددة الاستخدامات من نوع الكتاب والتي يمكن استخدامها لتحل محل وGK900 هي سلسلة متعددة الاستخدامات من نوع الكتاب والتي يمكن استخدامها لتحل محل GK620 وGK900 هي سلسلة متعددة الاستخدامات من نوع الكتاب والتي يمكن استخدامها لتحل محل GK620 وGK900 هي نوع الكتاب السلسلة متعددة الاستخدامات التي يمكن استخدامها لتحل محل GK620 وGK900 هي سلسلة متعددة الاستخدامات من نوع الكتاب والتي يمكن استخدامها لتحل محل GK620